ИИ на производстве применяют там, где нужно распознавать повторяющиеся признаки: обнаруживать недостающую деталь, выделять подозрительный сварной шов или замечать изменение работы агрегата. Но промышленное внедрение начинается не с выбора нейросети. Сначала определяют конкретный дефект или отказ, его стоимость и действие, которое последует после сигнала.
Для небольшого предприятия хорошим первым проектом может стать одна операция на одной линии: контроль комплектации перед упаковкой или обнаружение определённого внешнего дефекта. Прогнозирование поломок имеет смысл, когда оборудование дорого простаивает, а сведения о его работе уже собираются или могут быть получены без несоразмерных расходов.
Ниже — реальные применения BMW, Audi и BlueScope. Затем разберём, как устроить собственный пилот, подготовить данные, связать модель с производственным учётом и посчитать эффект. Пример организации пилота — редакционная разработка, а не описание скрытой технологии этих компаний.
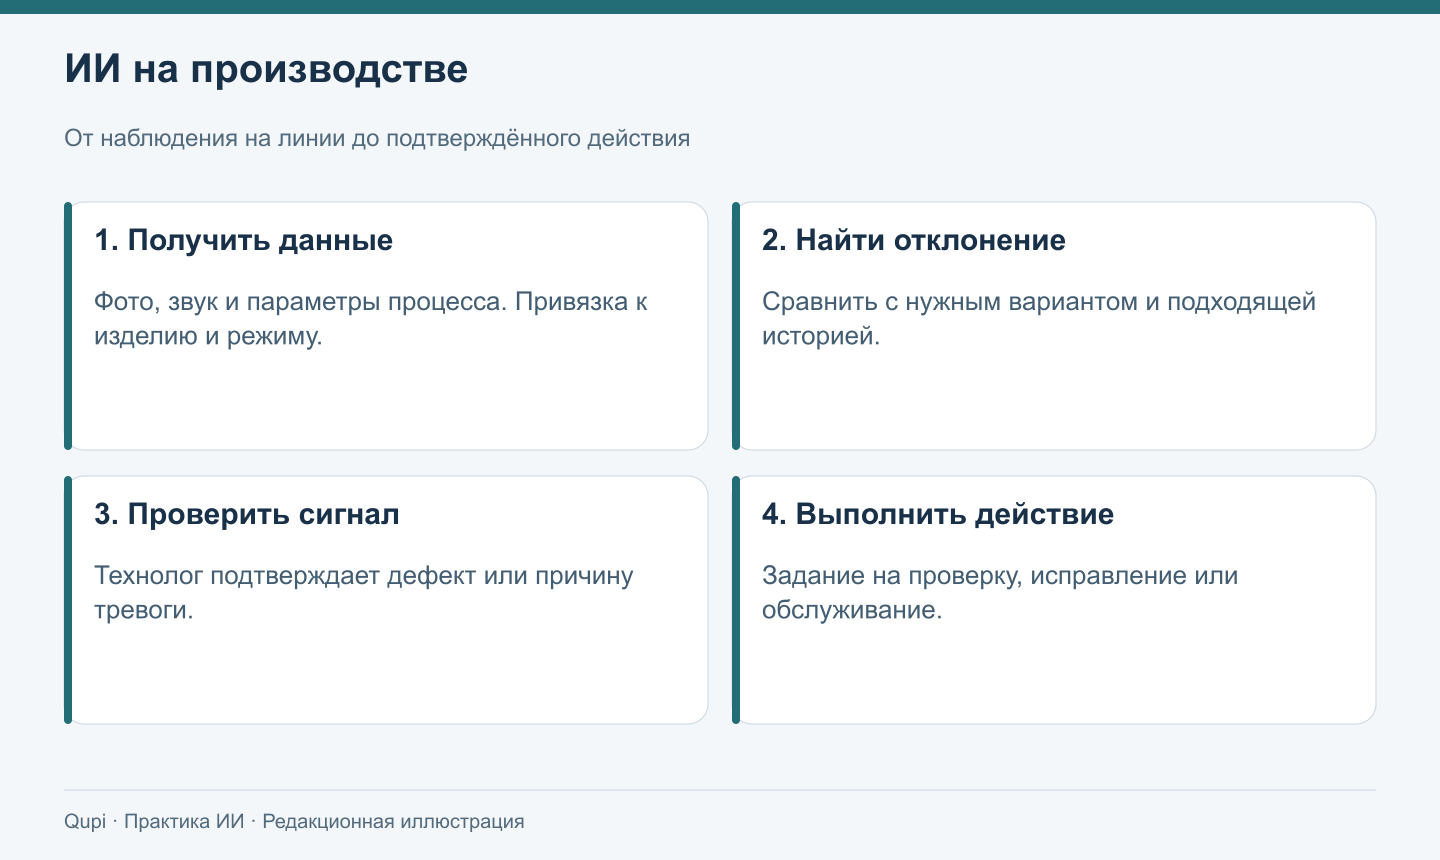
Оригинальная схема процесса. Модель создаёт проверяемый сигнал, а предприятие определяет порядок реакции.
Какие задачи ИИ действительно решает на производстве
| Задача | Исходные данные | Результат системы | Действие производства |
|---|---|---|---|
| Комплектность и вариант сборки | Фото изделия и заказ на изготовление | Несоответствие ожидаемой комплектации | Проверка изделия до следующей операции |
| Внешний дефект | Изображение поверхности при заданном освещении | Подозрительная область | Дополнительный контроль или отбраковка |
| Контроль технологического процесса | Параметры операции, изделие, режим | Отклонение от изученных закономерностей | Проверка процесса и подтверждение причины |
| Предиктивное обслуживание | Вибрация, температура, ток, давление, режим | Раннее предупреждение об изменении состояния | Диагностика и планирование ремонта |
Фиксированное правило тоже может решить задачу. Если достаточно проверить, что штрихкод существует, нейросеть может не потребоваться. Обучаемая модель полезнее там, где внешний вид или сигнал меняется и жёсткие пороги дают слишком много ошибок.
Кейс BMW: проверка комплектности и звуков с помощью AIQX
В материале ноября 2023 года BMW описывает платформу AIQX, которая использует изображения и другие сенсорные данные для контроля качества. Результаты передаются сотрудникам на устройства, используемые на линии. Среди задач — определение варианта изделия, проверка комплектности и поиск аномалий.
Один из наглядных примеров — обнаружение отсутствующего знака аварийной остановки. Отдельно на заводе Dingolfing применяется акустическая проверка: микрофоны записывают шумы, а модель помогает их классифицировать. Это разные виды контроля, объединённые рабочей платформой. Источник описывает действующие процессы, но не раскрывает универсальный процент сокращения брака от AIQX. Источник: BMW Group, 27 ноября 2023.
Что переносится в обычное производство. Для проверки комплектации недостаточно распознать предмет. Система должна знать, какой вариант изделия сейчас идёт по линии. Нужна связь фотографии с конкретным заказом или серийным номером; иначе правильную комплектацию одной модификации можно ошибочно сравнить с другой.
Кейс Audi: контроль параметров 1,5 млн сварных точек за смену
В июне 2023 года Audi сообщила о применении ИИ для контроля точечной сварки в Neckarsulm. Компания указывает анализ примерно 1,5 млн сварных точек на 300 автомобилях за смену. Сотрудники получают возможность сосредоточиться на возможных аномалиях.
При расширении на другие заводы команда должна была учитывать различия настроек сварки и соответственно переобучать модель. Это важная практическая часть: перенос между линиями требует проверки технологических условий. В публикации внедрение предиктивного обслуживания на основе этих данных названо дальнейшим направлением, поэтому его нельзя считать уже доказанным результатом данного проекта. Источник: Audi, архивный пресс-релиз от 30 июня 2023.
Что переносится в обычное производство. Можно проверять поток данных технологической операции и направлять внимание контролёра на подозрительные участки. Но количество проанализированных точек не равно количеству подтверждённых дефектов. Процедуру контроля качества и критерии приёмки нужно оценивать отдельно.
Кейс BlueScope: обслуживание по ранним признакам изменения состояния
BlueScope использует Siemens Senseye для предиктивного обслуживания. В сообщении Siemens от сентября 2025 года говорится примерно о 2 000 часах предотвращённого незапланированного простоя за три года с 2022-го и о 53 предотвращённых остановках процесса. Это накопленная оценка программы по нескольким предприятиям, а не годовая экономия одного станка. Источник: Siemens, 4 сентября 2025.
Более подробный кейс описывает постепенное снижение гидравлического давления: система заметила изменение, команда получила предупреждение и устранила проблему в плановое окно обслуживания. В пилоте на трёх линиях металлопокрытия были подключены 300 единиц оборудования. Опубликованные результаты принадлежат поставщику и клиенту, независимый эксперимент с контрольной группой не описан. Источник: подробный кейс BlueScope / Siemens.
Что переносится в обычное производство. Ранний сигнал полезен, если после него есть время проверить агрегат и доступно окно ремонта. Предупреждение, которое никто не получает или не может отработать, само по себе не предотвращает простой.
Как выбрать первую операцию для пилота
Составьте список из нескольких повторяющихся потерь. Для каждой укажите частоту, денежные последствия и существующий способ контроля. Полезно выбирать не самый впечатляющий сценарий, а тот, где результат можно проверить.
Для внешнего контроля задайте конкретный вопрос: «есть ли крышка на этой позиции?» или «соответствует ли этикетка варианту заказа?». Формулировка «находить любой брак» плохо подходит для первого проекта: разные дефекты требуют разной съёмки, примеров и критериев.
Для обслуживания выберите оборудование с понятными последствиями отказа. Если ремонт занимает несколько минут, есть резерв и нет существенного влияния на выпуск, сложная модель может не оправдать себя. Если от одного узла зависит вся линия, его мониторинг заслуживает отдельного расчёта.
Какие данные подготовить: изображение — только начало
У каждого наблюдения должна быть связь с производственным контекстом. Для пилота компьютерного зрения полезна такая карточка данных:
| Поле | Зачем нужно |
|---|---|
| Изделие, партия или серийный номер | Сопоставить кадр с объектом и дальнейшей судьбой изделия |
| Операция, линия и время | Определить место обнаружения и последовательность событий |
| Модификация и ожидаемая комплектация | Проверять правильный вариант |
| Настройки съёмки и условия | Понять влияние света, камеры и положения детали |
| Подтверждённый результат контроля | Отделить реальный дефект от предположения модели |
| Исправление или дальнейшая проверка | Проследить последствия и цену ошибки |
Для предиктивного обслуживания вместо кадров нужны синхронизированные ряды сигналов и режим работы. Температура при запуске и температура под полной нагрузкой могут различаться без неисправности. История ремонтов, замен и настроек помогает не считать любое изменение поломкой.
Редкие дефекты часто представлены хуже нормальных изделий. Поэтому заранее определите, кто подтверждает разметку и как собираются сложные случаи. Случайная подборка красивых кадров не заменяет проверку на реальных сменах.
Как связать модель с линией и производственным учётом
Предлагаемая архитектура включает четыре звена: получение данных, анализ, создание проверяемого события и выполнение действия. Между моделью и исполнительной системой должен быть понятный контракт: какие поля передаются и что означает каждый статус.
Например, запись «подозрение на отсутствие детали» может содержать идентификатор изделия, время, номер камеры и изображение с выделенной областью. По ней сотрудник подтверждает дефект или отклоняет сигнал. Это позволяет отделить решение модели от решения контроля качества.
В MES — системе управления производством — или в существующем журнале должна сохраняться связь с событием. Для ремонтного сценария предупреждение может создавать заявку в системе обслуживания. Повторная передача сообщения не должна создавать несколько одинаковых заданий: это проверяют как отдельное свойство интеграции.
На первом этапе разумно использовать режим наблюдения: система анализирует поток, но не меняет работу линии. Затем включают уведомления и только после проверки рассматривают автоматическое действие в рамках принятой процедуры.
Как проверить качество: две ошибки стоят по-разному
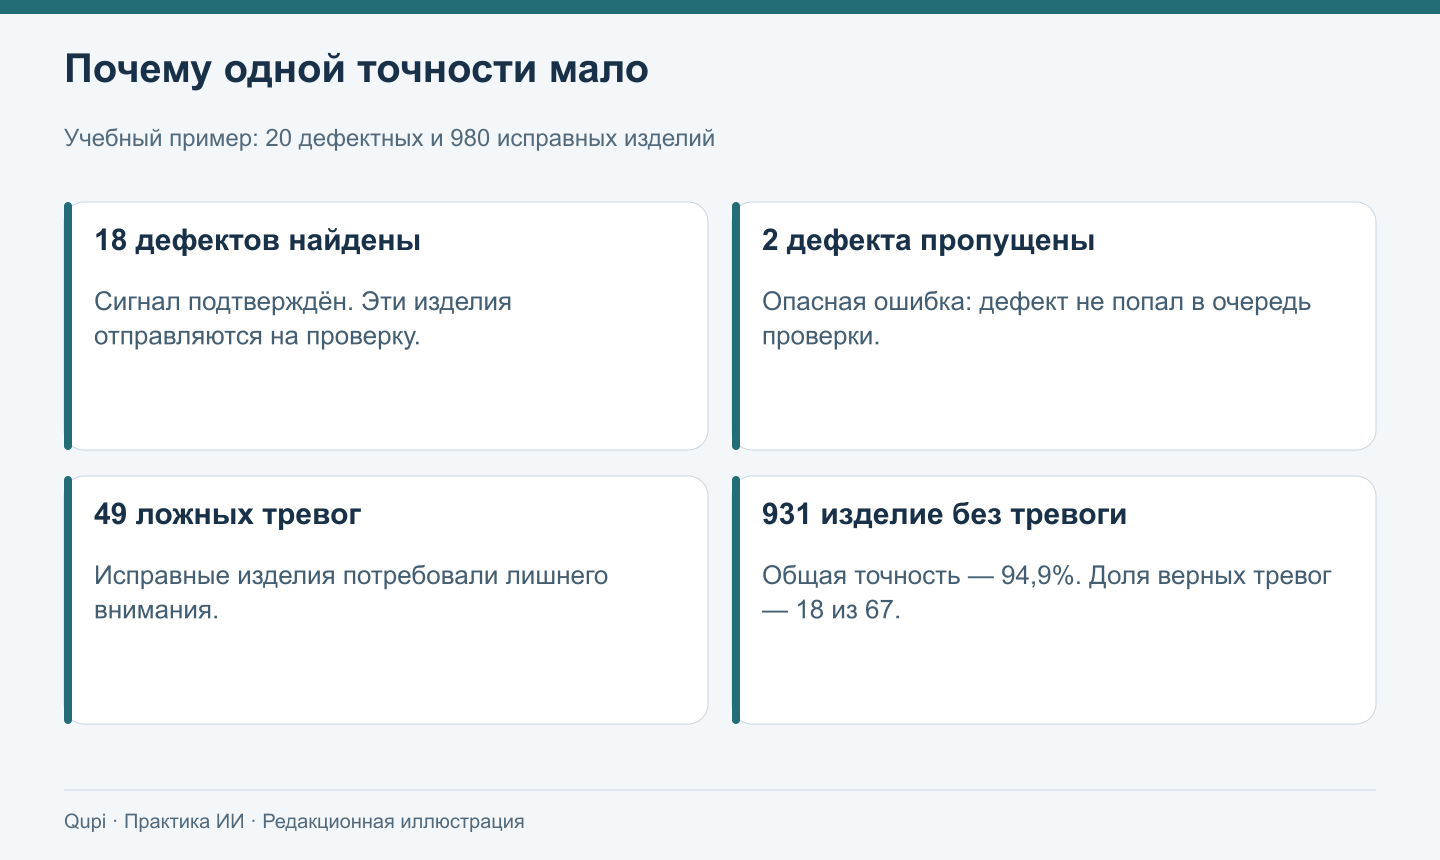
Редакционная схема ошибок. Она не содержит результатов испытаний конкретного продукта.
Пропуск дефекта позволяет проблемному изделию перейти дальше. Ложная тревога отправляет исправное изделие на дополнительную проверку. Для предприятия важны оба типа ошибок и их последствия.
Представим условный учебный тест, не реальный кейс: в проверенной партии есть 20 дефектных и 980 исправных изделий. Система находит 18 дефектных и ошибочно помечает 49 исправных. Общая доля правильных ответов выглядит высокой — 94,9%, но почти три четверти из 67 тревог окажутся ложными. Нагрузка контролёра может стать неприемлемой.
Поэтому оценивайте отдельно долю найденных дефектов, долю подтверждённых тревог, количество повторных проверок за смену и время обработки. Выбор порога зависит от цены пропуска, доступного контроля и допустимого влияния на выпуск. Универсальное обещание «точность 99%» без состава выборки недостаточно.
Тестовую выборку полезно отделять по времени, партии или линии. Если соседние кадры одного изделия одновременно попали в обучение и проверку, оценка может оказаться завышенной.
План пилота с конкретными результатами каждого этапа
- Описать потерю. Результат — паспорт задачи: дефект, участок, базовые показатели, ответственный за качество.
- Проверить сбор данных. Результат — примеры из разных смен и режимов, подтверждённые специалистом.
- Проверить модель отдельно от линии. Результат — перечень пропусков и ложных тревог с причинами.
- Запустить наблюдение в реальном потоке. Результат — сравнение с существующим контролем при действительной скорости производства.
- Испытать реакцию команды. Результат — уведомления и задания, которые можно проследить до закрытия.
- Принять решение о расширении. Результат — экономика, ограничения и перечень изменений перед переносом на следующую линию.
Это последовательность работ, а не гарантия срока. Для частого визуального дефекта проверка может пройти быстро; редкий отказ оборудования способен потребовать значительно более длительного наблюдения.
Как посчитать эффект для предприятия
Операционный эффект = сокращение переделок и подтверждённых потерь + ценность высвобождённого контроля + эффект от сокращения простоя − эксплуатационные затраты.
Стоимость простоя следует считать по последствиям для конкретного предприятия. Потерянная выручка, маржинальный доход, оплаченный труд и штрафы — разные величины; складывать их без проверки на двойной учёт нельзя. Предполагаемый отказ также не становится фактически предотвращённым только потому, что модель подала сигнал.
В затраты включают камеры и свет, датчики, монтаж, вычисления, интеграцию, разметку, обучение персонала и обслуживание. Отдельно оценивают изменения после выпуска новой модификации или переноса камеры.
Готовое решение выгодно проверять, когда процесс типовой и поддержка поставщика понятна. Собственная разработка может быть оправдана особой технологией и большим масштабом, но тогда предприятие берёт на себя обновление модели, проверку качества и эксплуатацию интеграций.
Частые вопросы
Можно ли использовать обычные камеры видеонаблюдения?
Иногда их данных достаточно для предварительной оценки. Для контроля конкретного дефекта могут понадобиться другая оптика, разрешение, ракурс и свет. Сначала проверьте, виден ли специалисту нужный признак на доступном кадре.
Нужно ли полностью останавливать линию ради внедрения?
Это зависит от размещения оборудования и интеграции. План монтажа и испытаний составляют вместе с производством. Сам анализ можно сначала вести параллельно существующему процессу.
Может ли ИИ сам назначить ремонт?
Он может создать предупреждение или предложить действие, если это предусмотрено системой. Диагноз, приоритет и допуск к ремонту должны соответствовать процедурам предприятия. В приведённых кейсах ключевую роль выполняют производственные и ремонтные команды.
Что проверять при переносе на другую линию?
Продукцию, технологические режимы, датчики, освещение, скорость, набор дефектов и способ реакции сотрудников. Успешный тест в одном месте не доказывает работоспособность без изменений в другом.
Источники и ограничения
Проверено 25 октября 2026 года. Даты кейсов приведены отдельно от даты исследования. Количественные результаты — заявления компаний и поставщиков; независимая проверка их общей окупаемости в подборку не входит.
- BMW Group: AIQX и Car2X, 27 ноября 2023.
- Audi: контроль точечной сварки, 30 июня 2023.
- Siemens: результаты BlueScope за три года, 4 сентября 2025.
- Siemens: подробное описание BlueScope и Senseye.
Смежные процессы: ИИ в логистике и контроль строительных работ. Все материалы — в оглавлении исследования.
Больше задач и инструментов
В каталоге «Купи ИИ» можно познакомиться с инструментами для текстов, поиска, изображений, видео и кода.
Выбрать нейросеть под задачу